

 اللغة
 English
 中文简体
 русский
 Français
 Español
 Português

محتوى
يعمل خط العزل PVC بقطر 70 مم بسرعة 300 م/دقيقة وينتج ما يقرب من 36 كم من القلب المعزول في نافذة مدتها ساعتين. إذا انحرف القطر النهائي بمقدار 0.05 مم خارج نطاق تحمل العميل لمدة عشر دقائق من تلك النافذة، فإن عدة كيلومترات من اللب تصبح خردة، ويجب إعادة صياغة بكرة السحب، وعادةً ما يتم العثور على الانحراف عند التفتيش الوارد للعميل وليس على الأرضية الخاصة بك.
التحكم في عملية البثق هو مجموعة من حلقات التغذية الراجعة التي تمنع هذه النتيجة. إنه يحتفظ بدرجة حرارة الذوبان، وضغط الذوبان، وسرعة المسمار، وسرعة الخط، والقطر، والتوتر داخل نوافذ محددة، دقيقة بعد دقيقة، ويسجل ما تم تحركه عندما يحدث خطأ ما.
الجواب القصير: تثبيت الذوبان أولاً، ثم البعد، ثم التوتر. يحدد ثبات درجة الحرارة والضغط ما إذا كان سمك الجدار ثابتًا أم لا؛ ردود الفعل على القطر والسعة تحدد ما إذا كان التسامح ثابتًا أم لا؛ يحدد التوتر والتراكم ما إذا كان الخط سينجو من التغيير دون توقف. اضبطها بهذا الترتيب، لأن كل حلقة تزعج الحلقة التي تقع أسفلها.
إن الخط الذي يسجل ضغط الذوبان، والقطر الساخن، وسمك الجدار، وشد السحب على فترات زمنية مدتها ثانية واحدة سيُظهر عادةً مكان حدوث الخسائر خلال أسبوع من التشغيل، قبل فترة طويلة من تبرير أي ترقية للأجهزة.
خمس حلقات تحكم تقرر ما إذا كان الجدار سيصمد أم لا
التحكم في العملية على خط البثق ليس وحدة تحكم واحدة. إنها خمس حلقات تتفاعل، والتفاعل هو ما يجعل المهمة صعبة.
الملف الحراري
خمس إلى سبع مناطق برميلية يتم الاحتفاظ بها في درجة حرارة 3 درجات مئوية، ومنطقة القالب في درجة حرارة 2 درجة مئوية.
الضغط الذائب
محول الطاقة أمام حزمة الشاشة، والثبات داخل 1 بالمائة من نقطة الضبط.
سرعة المسمار والخط
تم تعيين عدد الدورات في الدقيقة اللولبية لسرعة الخط، مع سحب للأسفل من 1.4 إلى 1.6 لعزل PVC.
ردود الفعل الأبعاد
مقياس ليزر من 6 إلى 8 أمتار من القالب، ومقياس السعة لسمك الجدار والانحراف.
التوتر والتراكم
وضعية الراقصة، وشد الشد بالنيوتن، والطول المخزن من 30 إلى 90 ثانية.
درجة حرارة الذوبان هي الحلقة الأبطأ والأكثر تحديدًا من خلال الشعور. على خط العزل النموذجي، يؤدي الانجراف بمقدار 5 درجات مئوية في منطقة القياس إلى تغيير اللزوجة بدرجة كافية لتحويل القطر النهائي بمقدار 0.02 مم إلى 0.04 مم بسرعة لولبية ثابتة. يجب فحص المزدوجات الحرارية مقابل مرجع كل ربع سنة، لأن قراءة المستشعر عند 4 درجات مئوية منخفضة عادة ما يتم تعويضها من قبل المشغل الذي يرفع نقطة الضبط ولا يعيدها أبدًا.
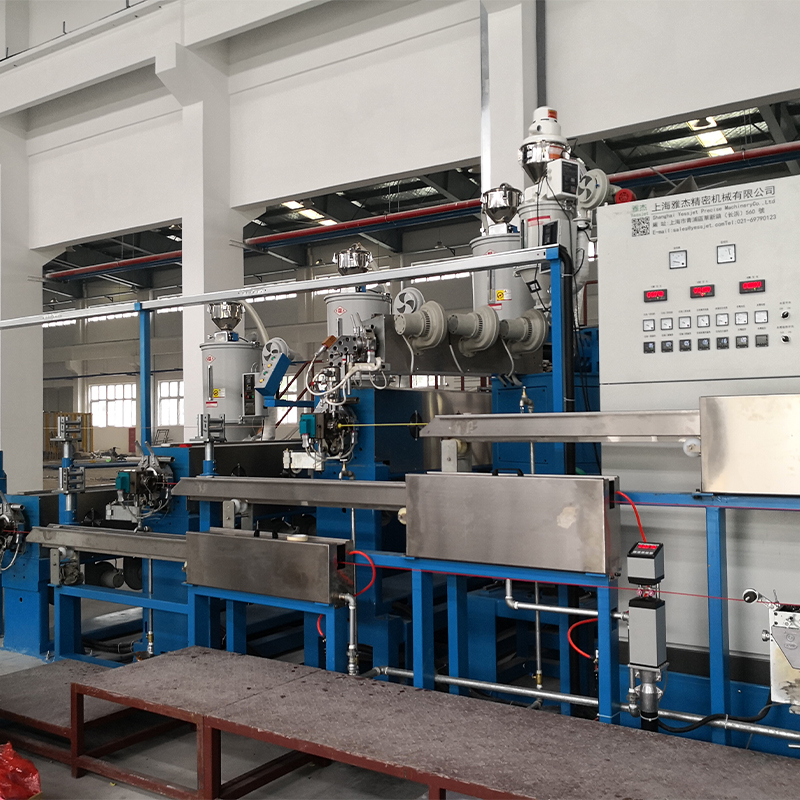 آلة بثق الكابلات عالية الأداء PE PVC الأوتوماتيكية بالكامل إن جهاز بثق الكابلات Full Auto PE PVC High-Perf هو نظام إنتاج متكامل مصمم لدعم مصنعي الكابلات في إنتاج فعال وعالي الدقة. انها سب... عرض المنتج →
تحدد الهندسة اللولبية مقدار العمل الذي يجب أن تقوم به حلقة درجة الحرارة. تنتج نسبة الضغط المطابقة للمركب شكل ضغط مسطح؛ يظهر عدم التطابق على شكل ارتفاع ضغط الرأس الذي لن يزيله أي قدر من ضبط PID. تنتمي حالة حزمة الشاشة إلى خطة التحكم لنفس السبب: تؤدي العبوة المحظورة جزئيًا إلى رفع ضغط الرأس وتغيير الإخراج بنسبة 2 إلى 5 بالمائة. يتم تغطية العلاقة بين تصميم المسمار والإخراج واستقرار التحكم في هذا دليل الطارد عالي الكفاءة .
القطر وسمك الجدار هما المكان الذي يصبح فيه التحكم مرئيًا للعميل. يقرأ مقياس الليزر المثبت على بعد 6 إلى 8 أمتار من القالب القطر الساخن، والذي يزيد بنسبة 8 إلى 12 بالمائة عن القطر البارد على خط العزل PE، لذلك يجب أن تعمل وحدة التحكم باتجاه الأهداف الباردة بينما يرى المقياس ساخنًا. يغلق التوتر السلسلة: يحافظ شد السحب الذي يتم الاحتفاظ به في نسبة قليلة على دوران القلب ويمنع الطبقات العليا من قضم العزل الموجود على البكرة.
مقارنة بين التحكم اليدوي وPLC الأساسي والتحكم في الحلقة المغلقة
تظهر ثلاث هياكل تحكم في نفس طابق المتجر، ويظهر الفرق في الأرقام وليس في الكتيبات.
نهج التحكم
ما ينظم
انحراف القطر
خردة البدء لكل تغيير
وقت التحول
دليل
يتم ضبط سرعة المسمار والإمساك بالعين والصوت
/- 0.08 ملم
120 إلى 200 م
25 إلى 40 دقيقة
PLC الأساسي، حلقة مفتوحة
تم الاحتفاظ بنقاط الضبط، والإنذارات فقط، ولا توجد تعليقات حول المنتج
/- 0.04 ملم
60 إلى 100 م
15 إلى 25 دقيقة
حلقة مغلقة مع قياس وردود فعل التوتر
يتم تنظيم القطر وسمك الجدار وضغط الذوبان والتوتر بشكل مستمر
/- 0.015 ملم
20 إلى 40 م
8 إلى 12 دقيقة
الجدول: نطاقات الأداء الإرشادية لخط العزل PVC بقطر 70 مم؛ تعتمد الأرقام الفعلية على التصميم المركب والمسمار وتكوين المتابعة.
العمود الرابع هو الذي يدفع. يؤدي قطع خردة بدء التشغيل من 150 مترًا مربعًا إلى 30 مترًا مربعًا في كل عملية تحويل، على خط يقوم بتبديل المنتج ثماني مرات في الأسبوع، إلى توفير حوالي 960 مترًا مربعًا من اللب النهائي أسبوعيًا قبل احتساب أي تحسن في إنتاجية الحالة المستقرة.
المقاييس المخفية: أين تكمن الخسائر فعليًا؟
غالبًا ما تبدو مخططات القطر ممتازة قبل فترة طويلة من سيطرة الخط بشكل حقيقي. عادةً ما يؤدي تسجيل مجموعة أكبر من المتغيرات عبر تشغيل واحد مدته 24 ساعة إلى إعادة توزيع صورة الخسارة.
انحراف القطر
34%
34%
طفرات التوتر
26%
26%
درجة حرارة الذوبان
18%
18%
ارتداء المسمار
12%
12%
الرطوبة
10%
10%
ولكل سبب حل مختلف، ويتم حل السبب الأول فقط عن طريق شراء مقياس أفضل.
- يرتفع التوتر عند التغيير: يصل الراقص إلى حد السفر ويفرغ المركم قبل انتهاء الوصلة. يعد تخزين سرعة الخط لمدة تتراوح من 30 إلى 90 ثانية بمثابة قرار تصميمي، وليس مكسبًا لوحدة التحكم.
- البحث عن درجة الحرارة الذائبة: عادة ما تكون مروحة التبريد تدور بقوة شديدة أو شريط سخان ذو اتصال ضعيف، ويمكن رؤيته على شكل تذبذب لمدة 30 إلى 60 ثانية في ضغط الرأس.
- تآكل البراغي والبراميل: يمكن أن يؤدي نمو الخلوص بمقدار 0.1 مم في قسم القياس إلى خفض الإنتاج بنسبة 3 إلى 6 بالمائة ويدفع المشغلين إلى رفع سرعة اللولب، مما يؤدي إلى رفع درجة حرارة الذوبان.
- رطوبة المادة: بضع مئات من جزء في المليون من الرطوبة في مركب PVC تخلق فراغات يقرأها مقياس القطر كمنتج جيد.
التوتر هو الحلقة التي تُترك مفتوحة في أغلب الأحيان على الخطوط التي تستخدم أدوات التحكم الحديثة، وهي أول مكان يجب النظر إليه عندما ترتفع الخردة دون أي إنذار للقطر.
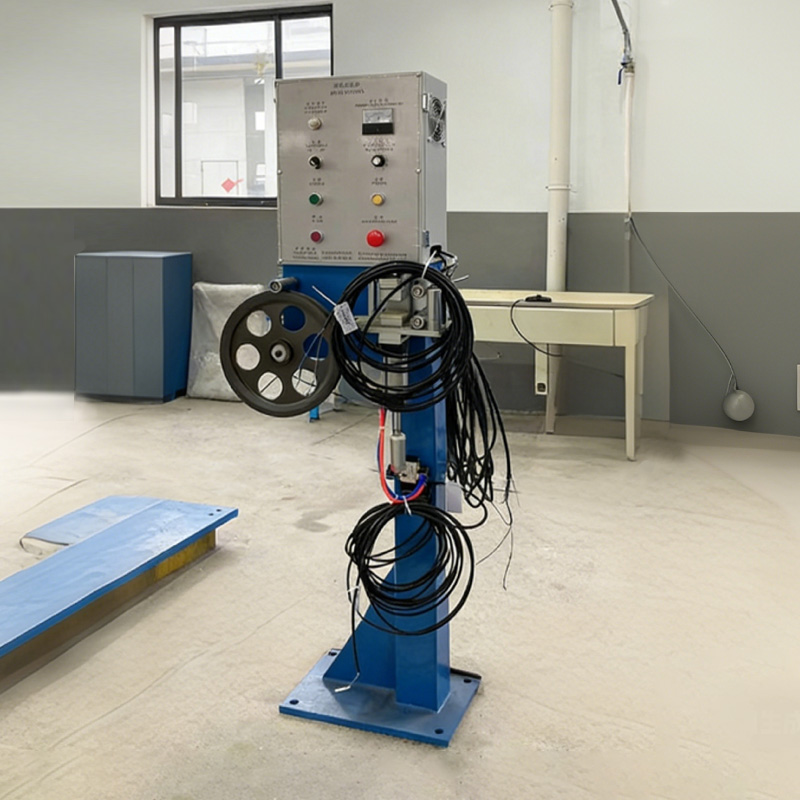 أنظمة التحكم في شد كابلات الأسلاك تم تصميم أنظمة التحكم في شد الكابلات لتنظيم دقيق لشد الكابلات، وهي معدات أساسية لعمليات لف الكابلات. وظيفتها الأساسية تكمن في إعادة ... عرض المنتج →
حيث تؤتي جهود التحكم ثمارها أكثر، حسب نوع الكابل
تختلف عوائد استثمار التحكم بشكل حاد حسب عائلة المنتج، نظرًا لاختلاف تكلفة المواد والتسامح وسرعة الخط.
كابل الطاقة، XLPE MV وLV - 38%
الشبكة المحلية واتصال البيانات - 26%
أسلاك البناء، PVC وUPVC - 16%
أسلاك السيارات والإلكترونيات - 12%
التخصص وأخرى - 8%
يهيمن كابل الطاقة XLPE على العائدات لأن تفاوتات الجدار ضيقة، والمركب باهظ الثمن، ويكلف الكيلومتر الخردة عدة أضعاف تكلفة الكيلومتر الخردة من أسلاك البناء البلاستيكية. يأتي كابل LAN في المرتبة الثانية لأنه لا يمكن تحقيق حدود السعة والانحراف عن طريق مهارة المشغل وحدها؛ يحتاج سقف الانحراف بنسبة 5 بالمائة إلى قياس وتصحيح مستمر. يعتبر سلك البناء أكثر تسامحًا مع الانحراف المركزي ولكنه يعمل بسرعة 600 إلى 1200 م/دقيقة، حيث يحدد تنظيم السرعة وشد السحب ما إذا كانت البكرة قابلة للبيع أم لا. يتم التحكم في مكافآت السيارات والأسلاك الإلكترونية بشكل أساسي من خلال التكرار عبر العديد من المدى القصير.
تسلسل التشغيل: ست خطوات لتأمين الإعدادات
يصل الخط الجديد أو المعاد بناؤه إلى التحكم المستقر بشكل أسرع عند اتباع التسلسل أدناه، بدلاً من ضبط كل شيء مرة واحدة.
الخطوة 1: خط الأساس قبل تغيير أي شيء
سجل ضغط الذوبان، والقطر الساخن والبارد، وسمك الجدار، وشد السحب على فترات زمنية مدتها ثانية واحدة من أجل التحول الكامل. هذا السجل هو الدليل الوحيد الموثوق على أن التغيير اللاحق ساعد.
الخطوة 2: قم بتركيب المستشعرات الخاصة بالعملية، وليس الخزانة
ضع مقياس الليزر على بعد 6 إلى 8 أمتار من القالب بحيث يستقر الذوبان، ويحافظ على محول الضغط قبل حزمة الشاشة، ثم قم بتركيب خلية التحميل حيث لا يمكن لاحتكاك الويب أن يؤدي إلى تحيزها.
الخطوة 3: ضبط الحلقات بالترتيب
درجة الحرارة أولا، ثم ضغط الذوبان، ثم البعد، ثم التوتر. ضبط التوتر قبل استقرار درجة الحرارة يؤدي ببساطة إلى تحريك التذبذب حول الخط.
الخطوة 4: بناء جدول نسبة السرعة
سجل عدد دورات المسمار في الدقيقة مقابل سرعة الخط لكل حجم ومركب. المشغلون الذين يبدأون من نسبة معروفة يصلون إلى منتج قابل للبيع في ثلث الوقت.
الخطوة 5: اكتب روتين التغيير
املأ المركم، وأوقف الراقصة في منتصف السفر، ثم قم بلصقها، ثم قم بتحرير التخزين تدريجيًا. الروتين هو ما يحافظ على دوران الطارد أثناء تبديل عملية السحب.
 الراقصة المجمعة (رف تخزين الكابل) يعد Accumulator Dancer (حامل تخزين الكابلات) جهازًا احترافيًا لإدارة الكابلات تم تصميمه لتحسين سير عمل معالجة الكابلات. متوفر في العمودي والأفقي... عرض المنتج →
الخطوة 6: التسليم بالحدود كتابيًا
يجب أن تكون حدود التحكم وعتبات الإنذار والإجراء الذي يتطلبه كل إنذار على ورقة واحدة على الخط، وليس في ملف التشغيل.
الصيانة والمعايرة والامتثال
جودة التحكم تتحلل بهدوء. تحافظ خطة المعايرة والفحص على موثوقية الحلقات بين عمليات الإصلاح.
- التحقق من المزدوجات الحرارية ربع سنوية مقابل مرجع، بتسامح قدره 5 درجات مئوية.
- تصفير محول ضغط المصهور شهريًا وإعادة معايرته كل 12 شهرًا.
- فحص مقياس قطر الليزر مقابل جهاز رئيسي يمكن تتبعه كل 6 أشهر.
- معايرة موضع الراقص وخلايا حمل التوتر سنويًا.
- قياس خلوص المسمار والبرميل كل 4000 إلى 6000 ساعة تشغيل.
- الاحتفاظ بسجلات معلمات التحكم لكل دفعة إنتاج، حسب طلب العميل والمتطلبات القياسية.
يعد الامتثال إلى حد كبير عملية توثيق بمجرد أن تكون الأجهزة صحيحة. تحدد معايير الكابلات مثل IEC 60227 وIEC 60502 وUL 44 وUL 83 وGB/T 5023 الأبعاد التي يجب استيفائها؛ ينتج نظام التحكم في العمليات الدليل على أنه تم استيفاءها في كل متر. إن الاحتفاظ بسجلات القطر وسمك الجدار لكل قطعة يحول التدقيق إلى استرجاع ملف بدلاً من إعادة الاختبار.
السلامة تنتمي إلى نفس الخطة. إن الحراسة على معدات السحب الدوارة، ومحطات التوقف المتشابكة في حالات الطوارئ، والتحكم في الوصول إلى رأس القالب أثناء التطهير ليست إضافات اختيارية على الخط الذي يعمل دون مراقبة طوال الليل. يجب أيضًا تعيين حدود الإنذار بحيث يتفاعل المشغلون قبل ظهور الخردة، وليس بعد انتهاء التخزين المؤقت.
من الأفضل الحكم على التحكم في عملية البثق في نهاية السطر. إن الطارد الذي يسلم قلبًا متغيرًا إلى آلة اللف قد قام ببساطة بنقل المشكلة إلى أسفل، حيث يصبح خطأ شد، أو بكرة بيضاوية، أو منصة نقالة مرفوضة. ولهذا السبب يجب أن يتبع القياس المنتج: القطر وسمك الجدار عند القالب، والشد والطول عند وحدة اللف، وهوية البكرة عند النقطة حيث أنظمة منصات نقالة روبوتية للتعامل مع بكرات الكابلات تولي.
تقوم شركة Jiangsu Yessjet Precise Machinery ببناء معدات البثق واللف والتعبئة والتغليف ومنصات التحميل كخط واحد متصل، وهو أمر مهم في هذا السياق. الحلقات التي تحمل القطر عند القالب والحلقات التي تحمل التوتر في ملف اللف يجب أن يتم تصميمها مع أخذ بعضها البعض في الاعتبار، ويمكن للمصنع الذي يوفر طرفي تلك السلسلة ضبطهما معًا بدلاً من إلقاء اللوم على أحدهما للآخر.


