اللغة
 English
 中文简体
 русский
 Français
 Español
 Português
محتوى
- 1 نطاق درجة حرارة العمل للـ LLDPE، منطقة تلو الأخرى
- 2 لماذا لا تزال نقطة الانصهار التي تتراوح بين 120 و130 درجة مئوية بحاجة إلى قالب عند درجة حرارة 200 درجة مئوية؟
- 3 كيف يقارن LLDPE مع LDPE، البولي إثيلين عالي الكثافة وXLPE
- 4 حيث تظهر مشاكل درجة الحرارة في الواقع
- 5 لماذا يهم درجة الراتنج بقدر درجة الحرارة
- 6 تسلسل بدء التشغيل وإيقاف التشغيل الذي يحمي النافذة
- 7 الأجهزة التي تحافظ على ثبات النافذة
- 8 الصيانة والسجلات والامتثال
بعد مرور ساعتين على النوبة الليلية، بدأ جهاز بثق مقاس 90 مم يعمل بكابل معزول بـ البولي إثيلين المنخفض الكثافة الخطي بقدرة 1 كيلو فولت في إنتاج سطح غير لامع ومموج قليلاً. كانت سرعة اللولب ثابتة، وكان ماسح القطر يصحح كل بضع ثوانٍ، وارتفع ضغط الرأس بمقدار 18 بارًا فوق خط الأساس في الصباح. تم ببساطة نسخ نقاط ضبط البرميل من مهمة البولي إثيلين المنخفض الكثافة: 165/175/185/190 درجة مئوية مع قالب 195 درجة مئوية.
المجمع لم يكن هو المشكلة. كانت نافذة درجة الحرارة. يعمل LLDPE بشكل أكثر سخونة وأكثر تسطيحًا من LDPE، وهو يعاقب على الأخطاء في كلا الاتجاهين: فالبرودة الشديدة تترك المواد الهلامية غير الذائبة وارتفاعًا في الضغط، والحرارة الشديدة تؤدي إلى سيل لعاب القالب والأكسدة وجدار عازل أضعف بشكل يمكن قياسه.
الجواب القصير
يذوب LLDPE بين 120 و 130 درجة مئوية ولكن تتم معالجته عند درجة حرارة ذوبان 180 إلى 230 درجة مئوية . يقع القالب عادةً عند درجة حرارة 10-20 درجة مئوية فوق منطقة القياس. لعزل الكابلات، احتفظ بالذوبان المقاس عند درجة حرارة 205-215 درجة مئوية ولا تتركه أبدًا فوق 240 درجة مئوية.
نطاق درجة حرارة العمل للـ LLDPE، منطقة تلو الأخرى
الرقم 120-130 درجة مئوية هو نقطة انصهار متوازنة يتم قياسها بواسطة كالوريمتر المسح الضوئي التفاضلي (DSC). فهو يخبرك أين تختفي البلورات، وليس المكان الذي يتدفق فيه البوليمر بشكل جيد بما يكفي لتغطية موصل بسرعة 200 م/دقيقة. بين الذوبان والتدفق الجيد هناك فجوة تتراوح بين 60-90 درجة مئوية، والشكل أدناه هو ما يغلقها فعليًا.
هناك تصحيحان أكثر أهمية من الأرقام المطلقة. أولاً، تكون قراءات شريط السخان أقل من درجة حرارة الذوبان الحقيقية بمقدار 10-25 درجة مئوية بسبب تسخين القص في المسمار، لذا فإن البرميل الذي يظهر 195 درجة مئوية قد ينتج ذوبانًا يبلغ 215 درجة مئوية. ثانيًا، LLDPE هو ترقق القص: رفع درجة حرارة الذوبان يقلل من اللزوجة والضغط، ولكنه يقلل أيضًا من قوة الذوبان، والتي تظهر لاحقًا على شكل ترهل على المخروط والبيضاوية في الملف النهائي.
لماذا لا تزال نقطة الانصهار التي تتراوح بين 120 و130 درجة مئوية بحاجة إلى قالب عند درجة حرارة 200 درجة مئوية؟
تشرح أربع آليات الفجوة بين رقم ورقة البيانات ونقاط الضبط على اللوحة.
نافذة ذوبان ضيقة
إن التوزيع المتفرع قصير السلسلة لـ LLDPE يجعل معظم البلورات تذوب في حدود 10 درجات مئوية تقريبًا. لا توجد مرحلة تليين طويلة كما هو الحال مع البولي إثيلين المنخفض الكثافة (LDPE)، وبالتالي فإن الانتقال من المادة الصلبة إلى التدفق يكون مفاجئًا ويجب أن تحمل المناطق المبكرة الحرارة بالفعل.
اللزوجة، وليس المرحلة فقط
يظل المنصهر بالكامل ولكن البارد لزجًا جدًا بحيث لا يمكن أن ينتشر بالتساوي حول جدار عازل بسمك 2.5 مم. تؤدي درجات حرارة القالب التي تتراوح بين 200-225 درجة مئوية إلى خفض اللزوجة إلى حيث يرتاح البوليمر قبل أن يغادر طول الأرض.
حرارة القص جزء من الميزانية
ما يقرب من ثلث إلى نصف الطاقة التي تذيب شحنة المسمار PE تأتي من العمل الميكانيكي، وليس من أشرطة السخان. ولهذا السبب يحتاج المسمار البالي فجأة إلى 15 درجة مئوية إضافية على اللوحة للوصول إلى نفس درجة حرارة الذوبان.
وقت الإقامة يتفوق على درجة حرارة الذروة
التدهور يتبع الوقت مضروبا في درجة الحرارة. عادةً ما تكون مادة الصهر التي يتم الاحتفاظ بها عند درجة حرارة 215 درجة مئوية لمدة دقيقتين أكثر أمانًا من تلك التي يتم رفعها إلى 245 درجة مئوية لمدة ثلاثين ثانية أثناء بدء التشغيل البطيء، عندما يكون الإنتاج منخفضًا ويستمر البوليمر.
كيف يقارن LLDPE مع LDPE، البولي إثيلين عالي الكثافة وXLPE
معظم أخطاء درجة الحرارة في اللوحة تأتي من إعادة استخدام وصفة مجاورة. توضح المقارنة أدناه مدى تباعد النوافذ بالفعل.
حيث تظهر مشاكل درجة الحرارة في الواقع
عندما يبدأ خط LLDPE في إنتاج الخردة، تميل الأسباب إلى التجمع. يعكس الانقسام أدناه النمط الذي نراه في أغلب الأحيان أثناء زيارات التشغيل واستكشاف الأخطاء وإصلاحها: فهو عبارة عن وزن تشخيصي، وليس إحصائية معملية.
يستحق الفصل بين وضعي فشل الذوبان البارد. تظهر جزيئات الهلام غير الذائبة على شكل نتوءات مرتفعة تبقى على قيد الحياة حتى يقوم العميل بتجريد الكابل، بينما تنتج منطقة التغذية المتعطشة تقلبات ضغط دورية تبلغ 20-40 بارًا ونطاقات قطر مرئية. تبدو حالات الفشل في الذوبان الساخن مختلفة: يسيل القالب البني على الأرض، ورائحة خليك أو شمعية باهتة في الرأس، والاستطالة عند الكسر تنخفض قبل أن تنخفض قوة الشد.
لماذا يهم درجة الراتنج بقدر درجة الحرارة
ما يقرب من 60 بالمائة من البولي إيثيلين منخفض الكثافة الخطي (LLDPE) في العالم يذهب إلى صناعة الأفلام، وليس الكابلات. هذه الحقيقة الوحيدة تفسر خطأً شائعًا جدًا: شراء درجة فيلم عامة لأنها رخيصة ومتوفرة، ثم محاربة المواد الهلامية والحرق على خط الكابل طوال الأسبوع.
يتم تحديد درجات الكابلات بشكل مختلف. ابحث عن مؤشر ذوبان متحكم فيه ضمن شريط ضيق، وحزمة مضادة للأكسدة موثقة، وعدد منخفض من الهلام، ومقاومة حجم محددة. قد تصل درجة الفيلم إلى نفس نقطة الانصهار البالغة 120-130 درجة مئوية ولا تزال تفشل في نقعها في الماء بدرجة حرارة 90 درجة مئوية، لأن الحزمة المضافة لم يتم تصميمها أبدًا للتقادم الكهربائي الرطب.
تسلسل بدء التشغيل وإيقاف التشغيل الذي يحمي النافذة
التحكم في درجة الحرارة في LLDPE هو في الغالب مشكلة انضباطية، وليس مشكلة معدات. يستغرق التسلسل أدناه حوالي 45 دقيقة ويمنع معظم الخردة الناتجة عن تغيير المناوبة.
1. التحقق من أجهزة الاستشعار. تحقق من كل المزدوجات الحرارية مقابل مسبار معاير. يعد الانجراف بمقدار 15 درجة مئوية في منطقة القياس كافيًا لتحريك الذوبان خارج النطاق دون أي إنذار.
2. نقع ببطء. سخنه من البرد إلى 160 درجة مئوية واتركه لمدة 30-40 دقيقة قبل بدء تشغيل المسمار. تترك المنحدرات السريعة الرأس أكثر برودة من البرميل وتنتج زيادة في الساعة الأولى.
3. تطهير، ثم المنحدر. قم بمسح البوليمر السابق باستخدام مركب تطهير PE، ثم قم بالتصعيد لتشغيل نقاط التحديد عند 15-20 دورة في الدقيقة مع فتح القالب في الغلاف الجوي.
4. اقرأ الذوبان الحقيقي. دقق في الذوبان عند القالب، واضبط المنطقتين الأخيرتين، وعندها فقط قم بزيادة سرعة الخط بخطوات 10 م/دقيقة أثناء مراقبة ضغط الرأس.
5. توقف عن التنظيف. بالنسبة للتوقفات القصيرة، احتفظ بالسخانات عند درجة حرارة 150 درجة مئوية بدلاً من إيقاف تشغيلها؛ للتوقف لفترة طويلة، قم بتنظيف المسمار وسحبه لتجنب المكونات الباردة.
6. قم بتسجيل كل تغيير. قم بتسجيل درجة حرارة الذوبان وضغط الرأس وسرعة الخط لكل بكرة، بحيث يمكن إرجاع الشكوى اللاحقة إلى تشغيل محدد.
الأجهزة التي تحافظ على ثبات النافذة
يتم الاحتفاظ بنقاط الضبط فقط عندما يتمكن الجهاز من تكرارها. هناك ثلاثة تفاصيل للأجهزة مهمة على خط LLDPE: برغي PE مع L/D مناسب وحاجز أو قسم خلط، وحزمة شاشة ذات حجم مناسب لا تؤدي إلى زيادة الضغط، وقالب بطول أرضي كافٍ حتى يسترخي المصهور. سوف يقوم المسمار ذو الضغط المنخفض للأغراض العامة بتشغيل LLDPE، لكنه يحتاج عادةً إلى حرارة أكثر بمقدار 10-15 درجة مئوية للوصول إلى نفس جودة السطح، مما يقلل من هامش الأمان الحراري.
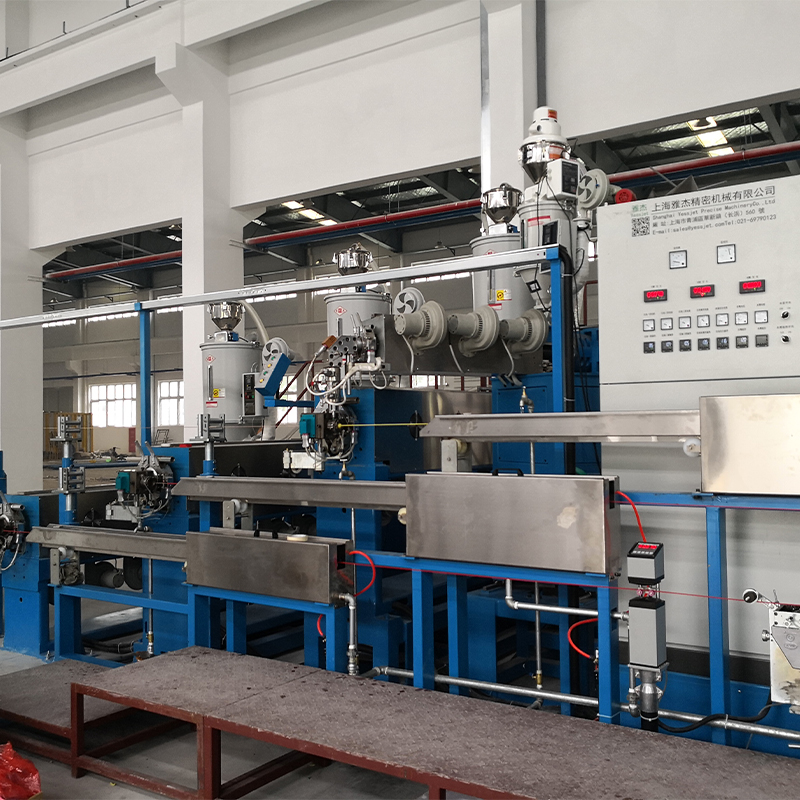 آلة بثق كابلات PP، PVC وPE عالية الكفاءة قلب بثق متعدد الوظائف للعزل والسترات، متوافق مع PP وPVC وPE ومقدم لإنتاج كابلات موفرة للطاقة وعالية الإنتاجية. عرض المنتج →
حيث يجب أن يظل الإخراج ثابتًا من خلال تغييرات البكرة، فإن استقرار درجة الحرارة واستمرارية الخط هما نفس المشكلة. ال أنظمة المجمعات والراقصات لخطوط البثق المستمرة حافظ على تشغيل الطارد بسرعة لولبية ثابتة بينما يقوم جانب السحب بتغيير البكرات، مما يزيل دورات التسخين والتبريد المتكررة التي تتسبب في تجول درجة حرارة الذوبان.
يستحق اختيار الطارد مراجعة خاصة به قبل الانتهاء من ملف تعريف درجة الحرارة. دليلنا ل آلات بثق كابلات PP وPVC وPE عالية الكفاءة يغطي الهندسة اللولبية ومطابقة المخرجات والاختلافات العملية بين تكوينات الآلة الواحدة وتكوينات الخط المتكاملة.
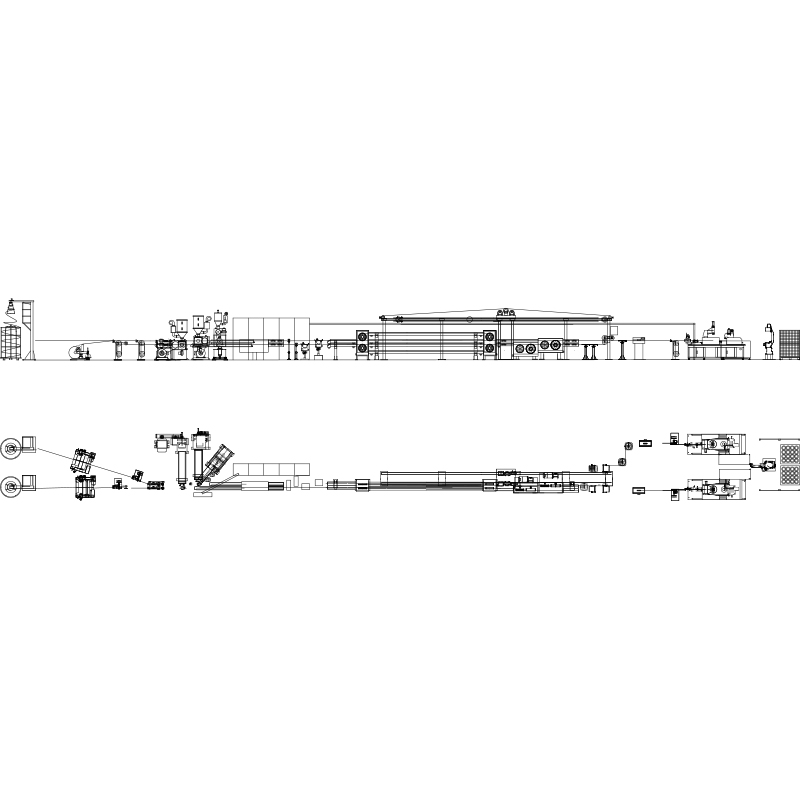 خط بثق الأسلاك والكابلات للكابلات المعزولة والمغلفة خط آلي للأسلاك والكابلات المعزولة أو المغلفة، يجمع بين البثق الخاص بالمواد مع التحكم PLC ومعدات التبريد والطباعة والتناول. عرض المنتج →
على الجانب السفلي، تمثل درجة حرارة الذوبان نصف القصة فقط: يحدد حوض التبريد وتوتر السحب ما إذا كان العزل يحافظ على الأبعاد التي أنتجها القالب للتو. يمنع نظام التحكم في التوتر الذي يتحمل بضعة نيوتن الشكل البيضاوي والانكماش الذي غالبًا ما يلومه المشغلون على الطارد.
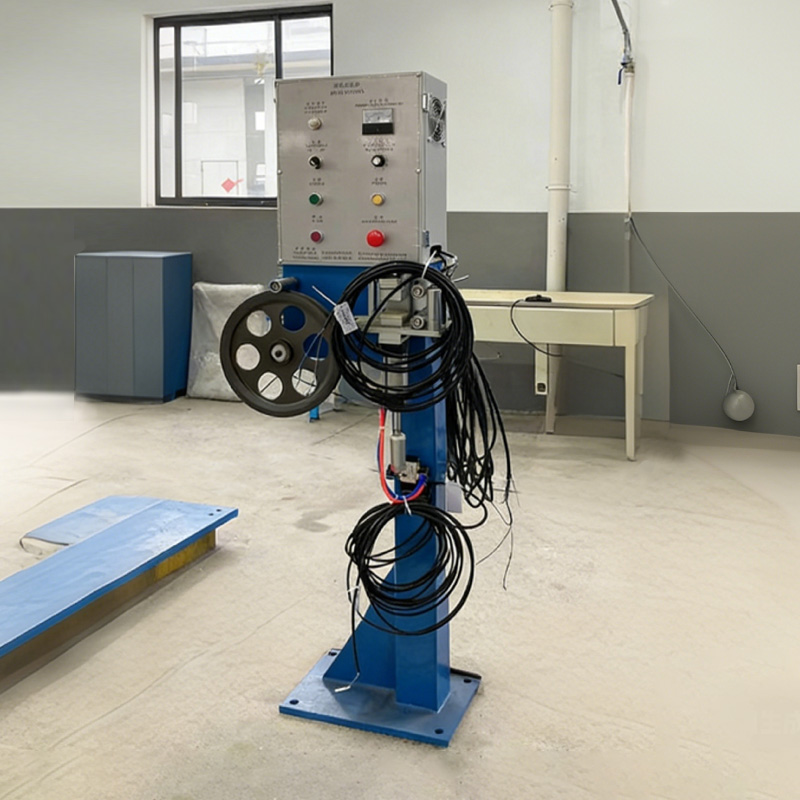 نظام التحكم في شد الأسلاك والكابلات لللف نظام ملحق يقوم بضبط شد الكابل في الوقت الفعلي أثناء اللف للمساعدة في منع التمدد والتلف واللف المفكوك والترتيب غير المنظم. عرض المنتج →
الصيانة والسجلات والامتثال
لا يمكن الاعتماد على نافذة درجة الحرارة إلا بقدر موثوقية المعدات المحيطة بالمزدوجة الحرارية. ثلاثة إجراءات صيانة تجعلها صادقة:
- أعد ربط أشرطة السخان وتحقق من الاتصال كل ربع سنة؛ يخلق الشريط السائب نقطة باردة تُقرأ بشكل صحيح عند المستشعر وبشكل خاطئ في الذوبان.
- تحقق من المزدوجات الحرارية ووحدات التحكم مقابل مسبار مرجعي مرتين سنويًا، ودائمًا بعد تغيير المسمار أو البرميل.
- تتبع عدد الجل وارتفاع ضغط حزمة الشاشة لكل دفعة إنتاج؛ عادة ما يشير اتجاه الضغط المتزايد عند درجة حرارة ذوبان ثابتة إلى التلوث أو تآكل المسمار، وليس إلى خطأ في درجة الحرارة.
فيما يتعلق بالامتثال، يعد سجل درجة حرارة الذوبان جزءًا من دليل العملية المطلوب لكابل الجهد المنخفض بموجب المواصفة IEC 60502-1 ولإعلانات رد فعل CPR على الحريق بموجب EN 50575، حيث تغذي تركيبة المركب وتاريخه الحراري الإعلان. احتفظ بدرجة حرارة الذوبان ورقم الدفعة المركبة ومعرف البكرة في سجل واحد؛ عندما يسأل العميل لماذا تتصرف الدفعة بشكل مختلف، فإن هذا الرابط يجيب على السؤال في دقائق بدلاً من أيام. يجب أن تنتقل وثائق RoHS وREACH مع المجموعة المركبة، وليس مع البكرة النهائية وحدها.
لن يعاقبك LLDPE على تشغيل مادة أكثر سخونة قليلاً من LDPE - بل سيعاقبك على تشغيل وصفة منسوخة. تعامل مع 120-130 درجة مئوية كنقطة انصهار في ورقة البيانات، و180-230 درجة مئوية كنافذة المعالجة على اللوحة، و205-215 درجة مئوية كهدف عملي لعزل الكابلات. ثم تحقق من ذلك باستخدام مسبار إبرة عند القالب بدلاً من الثقة في شاشة وحدة التحكم، واكتب الرقم لكل بكرة. هذه العادة وحدها تزيل معظم مشاكل السطح والهلام والبيضاوية التي يتم إلقاء اللوم فيها على المركب.