اللغة
 English
 中文简体
 русский
 Français
 Español
 Português
محتوى
يقوم مصنع الكابلات بتنفيذ مهمة سترة على البولي إيثيلين الخطي منخفض الكثافة مع شكل برميل متبقي من طلب البولي إثيلين المنخفض الكثافة. وفي غضون نصف ساعة يرتفع ضغط الذوبان، ويبدو السطح ضبابيًا، ويبدأ جهاز اختبار الشرارة في تسجيل الأخطاء. لا شيء على الخط مكسور. يذوب الراتينج ببساطة عند درجة حرارة مختلفة عن تلك التي تم كتابة ملف التعريف من أجلها.
خلاصة القول: تبلغ نقطة انصهار Lالبولي إثيلين المنخفض الكثافة حوالي 120 إلى 128 درجة مئوية كذروة DSC، وحوالي 10 إلى 15 درجة مئوية فوق LDPE و8 إلى 12 درجة مئوية تحت البولي إثيلين عالي الكثافة. يبدأ الذوبان بالقرب من 105 إلى 112 درجة مئوية وينتهي بحوالي 130 درجة مئوية. يحدد هذا النطاق، وليس رقمًا واحدًا، درجة حرارة منطقة التغذية، وضغط الذوبان المتوقع، ومقدار الجل غير الذائب الذي يمكن أن يبقى في جدار العزل.
تغطي الأقسام أدناه مصدر الرقم، وكيف يقوم اختيار المونومر بتغييره، وكيفية تحويله إلى إعدادات البرميل، والتحكم في التوتر وقواعد فحص الوارد التي تصمد على خط التشغيل.
ما هي نقطة انصهار LLDPE في الواقع؟
يشير قياس السعرات الحرارية بالمسح التفاضلي إلى الذوبان كمنحنى، وليس كنقطة. في عملية التسخين الثانية، يُظهر LLDPE القياسي بداية استقرائية بالقرب من 105 إلى 112 درجة مئوية، وذروة بين 120 و128 درجة مئوية، وعودة إلى خط الأساس بمقدار 128 إلى 135 درجة مئوية. يستشهد الموردون بالذروة لأنها تتكرر بشكل جيد من مختبر إلى آخر، ولكن البداية هي الرقم الذي يهم عند تعيين منطقة التغذية.
ذروة DSC، الحرارة الثانية
120 إلى 128 درجة مئوية لدرجات البيوتين والهكسين والأوكتين الشائعة عند 10 درجات مئوية/دقيقة، وفقًا لمعيار ASTM D3418 أو ISO 11357-3.
بداية ذوبان
105 إلى 112 درجة مئوية. هنا يبدأ الذوبان الجزئي، لذلك هذا هو الرقم الذي يجب احترامه عند كتابة ملف تعريف البرميل.
نقطة تليين فيكات
88 إلى 100 درجة مئوية. وهو يصف الصلابة تحت الحمل، وليس الذوبان، واستخدامه كنقطة ضبط للانصهار يسبب الارتفاع.
درجة حرارة الذوبان العملية
190 إلى 220 درجة مئوية عند القالب، ما يقرب من 60 إلى 90 درجة مئوية فوق الذروة، لذلك يذوب البوليمر بالكامل ويصبح متجانسًا.
تحرك الكثافة القمة بشكل متوقع. تذوب الدرجات التي تتراوح بين 0.915 و0.922 جم/سم3، المستخدمة في صناعة الأفلام المرنة وسترات الكابلات، عند درجة حرارة قريبة من 120 إلى 123 درجة مئوية. درجات تتراوح بين 0.926 و0.940 جم/سم3 تدفع الذروة إلى 126 إلى 130 درجة مئوية وتتصرف بشكل أقرب إلى البولي إثيلين عالي الكثافة في منطقة الضغط.
لماذا يذوب LLDPE فوق LDPE
الفرق يأتي من الهندسة المعمارية المتفرعة. يتم إنتاج البولي إثيلين المنخفض الكثافة (LDPE) تحت ضغط عالٍ ويحمل فروعًا طويلة السلسلة على العمود الفقري. هذه الفروع ضخمة جدًا بحيث لا يمكنها الدخول إلى الشبكة البلورية، لذا فهي تعيق نمو البلورات وتحافظ على التبلور عند 35 إلى 45 بالمائة تقريبًا. يتم إنتاج LLDPE باستخدام محفز تنسيقي، لذلك يظل عموده الفقري خطيًا ولا يتدلى منه سوى فروع قصيرة مكونة من ذرتين إلى ستة ذرات كربون. يتم استبعاد الفروع القصيرة من الشبكة أيضًا، لكن الأجزاء الخطية بينها تطوى إلى صفائح بشكل أكثر كفاءة. وترتفع نسبة التبلور إلى نحو 45 إلى 55 بالمئة، وترتفع معها ذروة الانصهار.
توزيع الوزن الجزيئي يعزز التأثير. يتمتع LLDPE بتوزيع أضيق ولا يحتوي على سلسلة طويلة متفرعة، لذا فهو أقل ترققًا للقص بشكل ملحوظ من LDPE. في نفس مؤشر الذوبان، فإنه يتطلب المزيد من عزم الدوران اللولبي، ويولد ضغطًا أعلى للقالب، ويظهر قوة ذوبان أقل وانتفاخًا أقل للقالب. عادةً ما يكون أداء المسمار المُحسّن لـ LDPE أقل من أداء LLDPE حتى عندما تكون درجة حرارة كل منطقة صحيحة بالفعل.
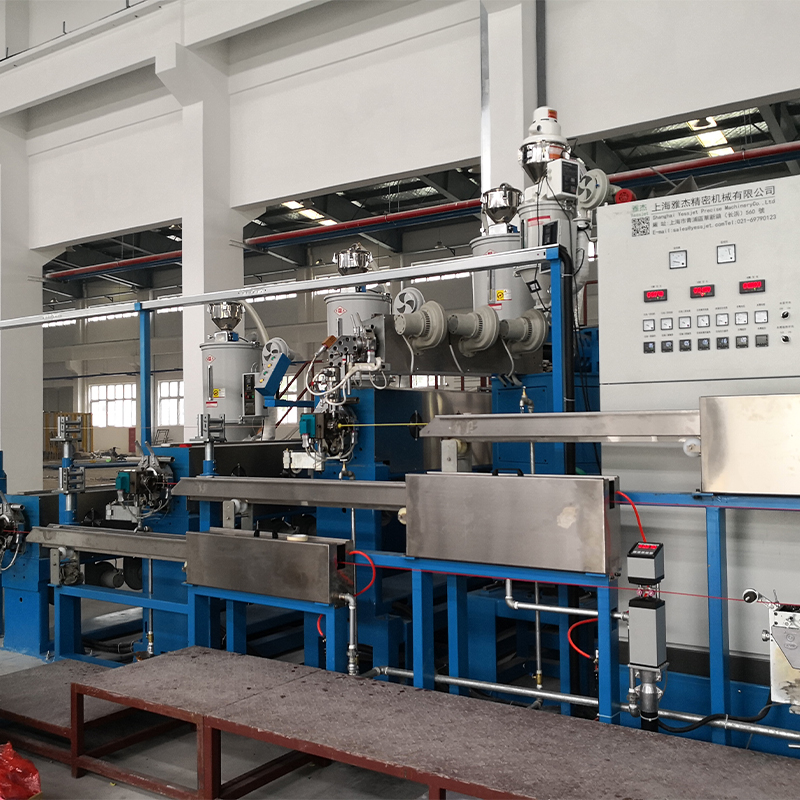 آلة بثق الكابلات البلاستيكية PE الأوتوماتيكية الكاملة للعزل والتغطية نظام بثق متكامل لعزل وأغلفة الكابلات PE وPVC، وهو مناسب عندما يجب أن يتطابق تصميم اللولب والخط مع معالجة البولي إيثيلين المطلوبة. عرض المنتج →
بيانات ذوبان الصف تلو الآخر
تغطي المقارنة أدناه عائلات البولي إيثيلين الأربع التي تظهر غالبًا على خطوط الكابلات والأفلام. تمتد النطاقات إلى الدرجات التجارية. يمكن أن تجلس مجموعة محددة في أي مكان بداخلها.
مؤشرات مخفية وراء رقم ذوبان واحد
تسرد ورقة البيانات عادة ذروة واحدة. يوضح الرسم البياني أدناه ما يخفيه هذا الرقم: تتحرك الذروة بما يصل إلى 15 درجة مئوية اعتمادًا على مونومر ألفا أوليفين المستخدم، حتى عندما تبدو الكثافة ومؤشر الذوبان متطابقين.
هناك إشارتان أخريان تختبئان في المنحنى. يمكن أن تختلف قمم الحرارة الأولى والثانية بمقدار درجتين إلى أربع درجات، والحرارة الثانية فقط هي التي تعكس الراتنج نفسه. عرض الذروة مهم أيضًا: يشير نطاق الذوبان الواسع إلى توزيع واسع للتركيبة وارتفاع خطر الهلام، في حين تشير الذروة الحادة التي تتراوح من ثلاث إلى خمس درجات إلى درجة ميتالوسين موحدة. عادةً ما يساوي التحول بمقدار درجتين بين دفعات الموردين تغيرًا في الكثافة يتراوح من 0.002 إلى 0.003 جم/سم مكعب، وهو ما يكفي لتحريك ضغط الذوبان بمقدار عدة بار.
تحويل نقطة الانصهار إلى إعدادات البرميل
بمجرد معرفة البداية والذروة، يكتب الملف التعريفي نفسه. تظل منطقة التغذية أقل بكثير من البداية بحيث تستمر الطبقة الصلبة في النقل، وتعبر منطقة الضغط نطاق الذوبان، وتنهي منطقة القياس المهمة فوق الذروة.
- منطقة التغذية: من 150 إلى 170 درجة مئوية، أي ما يقرب من 40 إلى 50 درجة مئوية أقل من البداية، لمنع الذوبان المبكر والارتفاع.
- منطقة الضغط: من 185 إلى 205 درجة مئوية، حيث يختفي معظم التركيب البلوري ويتكثف المنصهر.
- منطقة القياس: من 200 إلى 215 درجة مئوية، للتجانس وزيادة الضغط.
- المحول والرأس المتقاطع: من 200 إلى 220 درجة مئوية، مع وجود رؤوس متقاطعة للكابل غالبًا في الطرف السفلي للحد من الترهل قبل حوض التبريد.
يجب أن تتراوح درجة حرارة الذوبان عند القالب بين 200 و220 درجة مئوية. عند انخفاض درجة الحرارة إلى أقل من 180 درجة مئوية تقريبًا، تبقى المواد الهلامية غير المذابة في الجدار، وتظهر على شكل عيوب سطحية أو نقاط ضعف في اختبار الشرارة. عند الضغط فوق 250 درجة مئوية، تتسارع عملية الأكسدة، ويصبح وقت المكوث حرجًا، ويرتفع تكوين الهلام على الرغم من أن الراتنج لا يزال مستقرًا من الناحية الفنية.
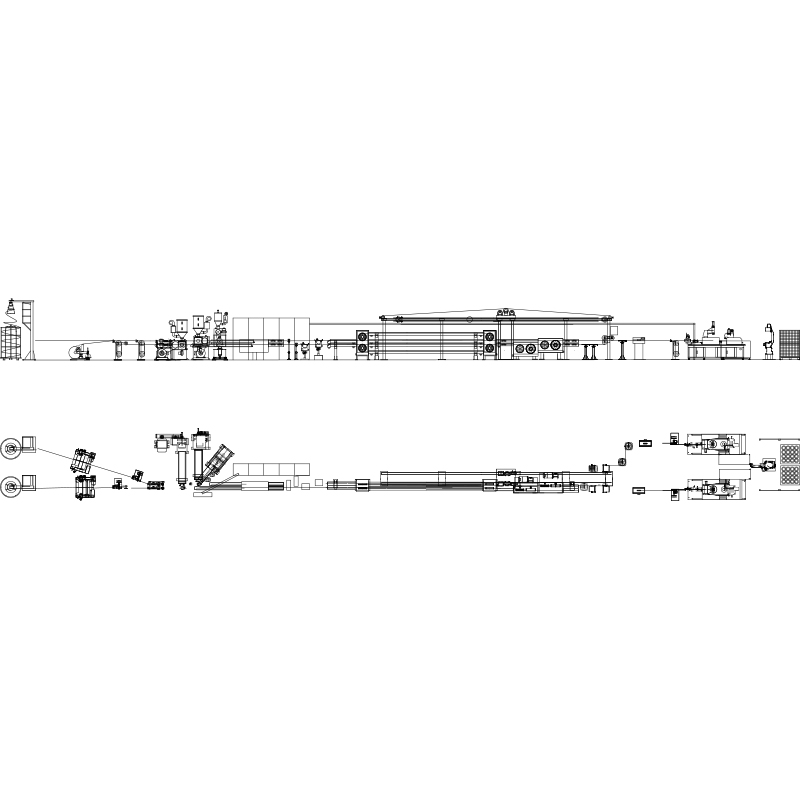 خط بثق الأسلاك والكابلات الآلي مع التحكم في درجة الحرارة PLC خط متكامل للأسلاك العازلة أو المغلفة، مع المسمار والبرميل المستورد، والتحكم PLC، وتنظيم درجة الحرارة الدقيق من أجل البثق المستقر. عرض المنتج →
قوة الذوبان المنخفضة هي النصف الثاني من القصة. يحافظ LLDPE على شكله بشكل سيئ بعد ترك القالب، لذلك يعتمد التحكم في القطر بشكل كبير على السحب واللف المستقر بدلاً من هندسة القالب وحدها. أنظمة المجمعات والراقصات لخطوط البثق المستمرة تمتص تغيرات السرعة أثناء تغييرات البكرة وتحافظ على ثبات التوتر بينما يبرد المصهور.
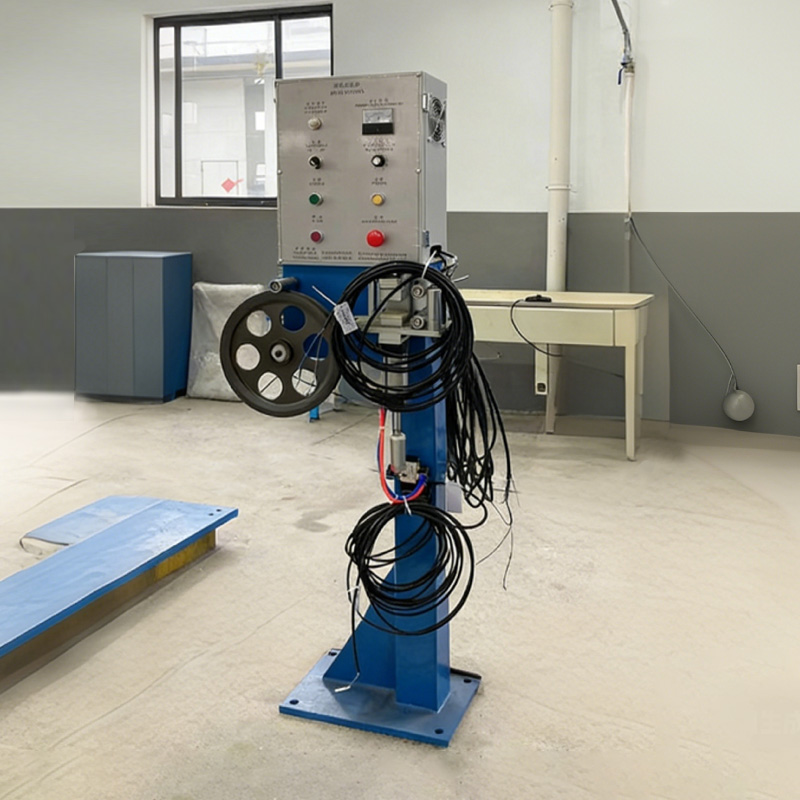 نظام التحكم في شد كابل الأسلاك من أجل لف مستقر نظام ملحق ينظم شد الكابل أثناء لفه لمنع التمدد واللفائف السائبة والاضطراب، مما يدعم جودة الكابل المتسقة. عرض المنتج →
أين يذهب حجم LLDPE فعليًا؟
تمثل الكابلات والأسلاك شريحة حقيقية ولكنها صغيرة من الاستهلاك العالمي للـ LLDPE. وهذا السياق مهم عندما يقوم المورد بتغيير الدرجة، أو إعادة تخصيص القدرة، أو عندما يتفاوض المصنع على تخصيص الراتنج ضد منتجي الأفلام.
- الأفلام والتغليف، بما في ذلك الأفلام المطاطية والزراعية: حوالي 62 بالمائة
- - المنتجات المقولبة بالحقن: حوالي 12 بالمائة
- صب التناوب: حوالي 9 في المئة
- عزل الكابلات والأسلاك وتغليفها ومركباتها: حوالي 7 بالمائة
- المواسير والمجاري وغيرها من البثق: حوالي 5 بالمائة
- الأصبغة والمواد اللاصقة والمتنوعة: حوالي 5 بالمائة
الاختيار وتسلسل البدء
يؤدي الترتيب المتكرر للعمليات إلى منع التحول من التحول إلى عملية خردة.
- اسحب منحنى DSC الفعلي للدفعة، وليس فقط ذروة ورقة البيانات، وتأكد من درجة حرارة البداية.
- مطابقة الكثافة والمونومر مع الاستخدام النهائي: درجات الغلاف المرنة التي تقترب من 0.920 جم/سم3، والإنشاءات الأكثر صلابة حتى 0.935 جم/سم3.
- تعيين منطقة التغذية 40 إلى 50 درجة مئوية تحت البداية المقاسة، ثم رفع مناطق الضغط والقياس في الخطوات.
- حافظ على درجة حرارة الذوبان وضغط الذوبان ثابتًا لمدة عشر دقائق على الأقل قبل لمس سرعة الخط.
- تحقق من جودة الجدار من خلال اختبار الشرارة أو عدد الهلام خلال الثلاثين دقيقة الأولى، بينما لا يزال الجهاز يتمدد حراريًا.
- قم بتسجيل ملف تعريف البرميل ودرجة حرارة الذوبان ورقم كمية الراتنج معًا بحيث تبدأ المهمة المتطابقة التالية من نقطة معروفة.
ملاحظات الاختبار والصيانة والامتثال
تكون بيانات نقطة الانصهار مفيدة فقط إذا كان القياس جديرًا بالثقة. قم بإعادة معايرة خلية كالوريمتر المسح الضوئي التفاضلي (DSC) مع الإنديوم عند درجة حرارة 156.6 درجة مئوية، وتحقق من خط الأساس مرة واحدة على الأقل سنويًا، لأن ثابت الخلية المنجرفة يزيح كل ذروة تم الإبلاغ عنها بدرجة أو درجتين. تستحق المزدوجات الحرارية البرميلية نفس الاهتمام: خطأ بمقدار خمس درجات في منطقة القياس يغير المظهر الحقيقي أكثر مما تفعله معظم أنواع الراتنجات.
التخزين واضح ومباشر. LLDPE ليس استرطابيًا ولا يحتاج عادة إلى التجفيف، ولكنه يحتاج إلى الحماية من الأشعة فوق البنفسجية ومن التلوث المتبادل مع PVC، الأمر الذي يتطلب مركب تطهير مناسب عند التغيير بدلاً من التدفق المستقيم. بالنسبة لمنتجات الكابلات، تدعم بيانات الذوبان الفحص الوارد وإمكانية تتبع الدفعة، بينما لا يزال يتعين على العنصر النهائي اجتياز اختبارات الشرارة والشد والاستطالة.
ومن ناحية العملية، فإن عمليات الفحص الروتيني لاتجاهات ضغط الذوبان، وحمل المحرك، وعدد المواد الهلامية تكتشف مشاكل الذوبان قبل أن تصل إلى العميل. عندما تتم ترقية الخطوط بدلاً من استبدالها، يمكن أن يكون إعداد الطارد الذي تمت مراجعته أكثر قيمة من المسمار الجديد، و دليل بثق كابل PE وPVC عالي الكفاءة يغطي الفحوصات العملية التي تأتي مع تلك المراجعة.